


Kayıp Köpük Döküm Sfero Döküm
Kayıp Köpük Döküm Sfero Döküm proses önlemleri ve sfero döküm kayıp köpük döküm gereksinimleri. Halihazırda ülkemin kayıp köpük prosesi hızlı bir şekilde gelişmiştir ancak halen kayıp köpük prosesine daha önce maruz kalmamış birçok üretici bulunmaktadır.
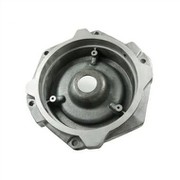
Qinhuangdao Zhongwei Precision Machinery Co., Ltd., on yıldan fazla bir süredir EPC kayıp köpük üretim sürecinde zengin klinik deneyim biriktirmiştir ve birçok üretici için sahada zor problemlerle uğraşmış ve düzinelerce karmaşık ince duvarlı parça geliştirmiştir. Fabrika tarafından geliştirilen çeşitler, müşteriler tarafından iyi karşılanan şanzıman muhafazası, klima kompresörü gövdesi, yüksek hızlı çarklı pompa gövdesi, yağ pompası gövdesi, pompa gövdesi ve valf gövdesini içerir. Fabrika tarafından geliştirilen kayıp köpük kaplama, birçok üreticide müşteriler tarafından tercih edilmiştir. Fabrika, yıllık 6000T ila 10000T üretim kapasitesine sahip yeni bir kayıp köpük üretim hattı inşa etti. İçgörü sahibi insanların, Kayıp Köpük Döküm Sfero Döküm ile görüşmek ve parlak bir gelecek yaratmak için fabrikaya geleceğini umuyoruz.
Ürün Açıklaması
Kayıp Köpük Döküm Sfero Döküm hakkında temel bilgiler
1.Uygulama standartları: Şirket, ISO9001 ve TS 16949 sertifikasını kesinlikle uygular.
2. Ürün malzeme standartları: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Ana işlemler: kum döküm, silika sol hassas döküm, su camı hassas döküm, kabuk döküm, çapak alma, kumlama, işleme, ısıl işlem, sızıntı testi, yüzey işleme vb.
4. Mevcut malzemeler:
Kalay bronz, silikon bronz, alüminyum bronz, pirinç, bakır, titanyum alaşımı, yüksek manganlı çelik, yüksek kromlu çelik, yüksek nikel çelik, karbon çelik, alaşımlı çelik, paslanmaz çelik, gri demir, dökme demir, dökme çelik, dökme alüminyum vb. Müşteri gereksinimlerine göre özelleştirilmiş.
Döküm işlemi
Kayıp Köpük Döküm Sfero Döküm proses önlemleri ve sfero döküm kayıp köpük döküm gereksinimleri. Halihazırda ülkemin kayıp köpük prosesi hızlı bir şekilde gelişmiştir ancak halen kayıp köpük prosesine daha önce maruz kalmamış birçok üretici bulunmaktadır. Üretime başlarlar ve sıklıkla birçok şirketi ziyaret ederler. Daha sonra bunun çok basit olduğunu düşündüm ve bileceğimi düşündüm. Kayıp köpük döküm işlemi, hassas döküm özelliklerine sahip birçok türde ürün üretebilir ve ayrıca büyük ölçekte üretilebilir. , bugün sfero dökümü yaparken alınacak önlemleri tanıtmaktır.
1. İlki, karbon silikonu sağlamak için fırını 1650-1680 dereceye kadar ısıtmaktır.
2. Alaşımı döküm potasında tartın ve ardından tabakayı 30/40 mm'de kaplamak için ferrosilikon ekleyin.
3. Önce orijinal erimiş demirin üçte birini dökün ve ardından reaksiyon tamamlandıktan sonra erimiş demirin üçte ikisini ekleyin.
4. Dökme potasını takarken, ikincil aşılama için karşılık gelen miktarda ferrosilikon ekleyin.
5. Cüruf süresi ve sürüş süresi, erimiş demirin hızla kutuya atılabilmesi için en büyük ölçüde kısaltılmalıdır.
6. Negatif basınç sabit bir sıcaklıkta sabitlenmelidir. Dökme işleminden sonra, döküm koşullarına göre basınç muhafaza edilmeli ve ardından kutudan çıkarılmalıdır.
Farklı dökümler için gereken sıcaklığın farklı olduğuna ve basınç tutma süresinin ve kutudan çıkma süresinin de farklı olduğuna dikkat edilmelidir. Dökümlere göre makul konfigürasyon, en iyi sonuçları elde edebilir. Yukarıdakiler, Zhongwei Precision'ın kayıp köpük döküm sfero döküm işlemine kısa bir giriş niteliğindedir.

Kalite Sorunlarının Analizi ve İyileştirme Nedenleri
Kayıp Köpük Döküm Sfero Döküm tarafından bulunan sorunlar:
1. Görünen trahom,
Başlıca sebepler şunlardır: ① Erimiş demirin küreselleştirilmesinden sonra oluşan cüruf sıvısı tamamen uzaklaştırılmaz. Döküldükten sonra boşluğa girer ve döküm yüzeyinde cüruf delikleri oluşturur. ②Bireysel ürünlerin egzozu pürüzsüz değildir ve gözenekler oluşturur.
Düzeltici önlemler: ① Erimiş demir küresel hale getirildikten sonra, cüruf iyice temizlenir ve cüruf deliklerinin oluşmasını önlemek için potanın astarı düzenli olarak değiştirilir. ②Stoma oluşumunu önlemek için havalandırma deliklerini boşluğun kolay toplanabilir kısmına yerleştirin. ③İşlemeden sonra, ürün fabrikadan çıkmadan önce, kusurlu ürünlerin fabrikadan çıkmasını önlemek için muayeneyi kesinlikle kontrol edin.
2. İç büzülme boşluğu, basınç testi sırasında yağ sızıntısına neden olur.
Bunun ana nedeni, dökme sıcaklığının çok yüksek olması ve yavaş dökme hızının, iç büzülme meydana geldiğinde büzülme boşluklarına yol açmasıdır.
Düzeltici önlemler: ① Dökme sıcaklığı ve dökme hızı için, proses parametrelerini yeniden belirleyin ve dahili çukurların oluşmasını önlemek için izleyin ve ölçün. ② Proses parametreleri doğrulanmadan ve onaylanmadan önce, işlenmiş ürünler tek tek kusurlara karşı test edilecek ve teslimat için nitelikli ürünler seçilecektir. Stoktaki tüm ürünlerde kusur tespiti yapın ve niteliksiz ürünleri reddedin.
3. Ürün malzemesi sert ve işlenmesi zordur.
Bunun ana nedeni: Kötü ürün ıslahı, bileşenlerin ayrışmasına neden olur ve sert noktalar oluşturur.
Düzeltici önlemler: aşılama sürecini yeniden doğrulayın, aşılayıcı ekleme miktarını ve yöntemini belirleyin ve sümüklü böceklerin ayrılmasının malzeme sertliği sorununa neden olmasını önleyin.
Döküm Sonrası Process
1. Isıl işlem: tavlama, karbonizasyon, tavlama, su verme, normalleştirme, yüzey tavlama
2. İşleme ekipmanı: CNC, WEDM, torna tezgahı, freze makinesi, delme makinesi, öğütücü vb.;
3. Yüzey işleme: toz püskürtme, krom kaplama, boyama, kumlama, nikel kaplama, galvanizleme, karartma, parlatma, mavileştirme vb.

Kalıp ve Muayene Fikstürleri
1. Kalıp hizmet ömrü: genellikle yarı kalıcıdır. (kayıp köpük hariç)
2. Kalıp teslim süresi: 10-25 gün, (ürün yapısına ve ürün boyutuna göre).
3. Takım ve kalıp bakımı: Zhongwei, hassas parçalardan sorumludur.
Kalite kontrol
1. Kalite kontrol: kusurlu oran yüzde 0,1'den azdır.
2. Numuneler ve deneme çalışması, üretim sırasında ve sevkıyattan önce, ISDO standartlarına veya müşteri gereksinimlerine göre seri üretim için numune denetimine tabi tutulacaktır.
3. Test ekipmanı: kusur tespiti, spektrum analizörü, altın görüntü analizörü, üç koordinatlı ölçüm makinesi, sertlik test ekipmanı, çekme test makinesi;
4. Satış sonrası hizmet sağlayın.
5. Kalite geri izlenebilir.



Soruşturma göndermek
