


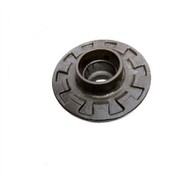
Kova Diş Su Bardağı Kayıp Mum Döküm
Hassas döküm: Maliyet orta düzeydedir ancak hammadde gereksinimleri çok katıdır ve teknoloji seviyesi nispeten yüksektir. Bileşenler nedeniyle, bazı hassas döküm kepçe dişleri, aşınma direnci ve kalite açısından dövme döküm kepçesinin dişlerini bile geride bırakmaktadır.
Kepçe dişlerinin teknolojik süreci: kum dökümü, dövme ve hassas döküm.
Kum dökümü: Maliyet en düşüktür ve kepçe dişlerinin teknoloji seviyesi ve kalitesi hassas döküm ve dövme döküm kadar iyi değildir.
Dövme: Maliyet en yüksektir, işçilik ve kepçe dişlerinin kalitesi de en iyisidir.
Hassas döküm: Maliyet orta düzeydedir ancak hammadde gereksinimleri çok katıdır ve teknoloji seviyesi nispeten yüksektir. Bileşenler nedeniyle, bazı hassas döküm kepçe dişleri, aşınma direnci ve kalite açısından dövme döküm kepçesinin dişlerini bile geride bırakmaktadır. Şu anda, hassas döküm kepçe dişleri, piyasadaki kepçe dişleri için ana üretim sürecidir.
On yıldan fazla yağıştan sonra, Qinhuangdao Zhongwei Precision Machinery Co., Ltd., Kova dişi su camı kayıp mum döküm, kayıp köpük hassas döküm, silika sol hassas döküm ve kabuk kum dökümünde zengin üretim tecrübesine sahiptir. Dünyanın her yerinden üreticilerin iş görüşmeleri yapmasını ve müzakere etmesini bekliyoruz.
Ürün Açıklaması
Kova dişi su bardağı kayıp mum dökümüTemel durum
1. Uygulama standartları: Şirket, ISO9001 ve TS 16949 sertifikasını kesinlikle uygulamaktadır.
2. Ürün malzeme standartları: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Ana işlemler: kum döküm, silika sol hassas döküm, su camı hassas döküm, kabuk döküm, çapak alma, kumlama, işleme, ısıl işlem, sızıntı testi, yüzey işleme vb.
4. Mevcut malzemeler:
Karbon çeliği, alaşımlı çelik, paslanmaz çelik, gri demir, dökme demir, dökme çelik, dökme alüminyum, dökme bakır vb. müşteri gereksinimlerine göre özelleştirilebilir.
Süreç akışı
Kepçe dişlerinin teknolojik süreci: kum dökümü, dövme ve hassas döküm.
Kum dökümü: Maliyet en düşüktür ve kepçe dişlerinin teknoloji seviyesi ve kalitesi hassas döküm ve dövme döküm kadar iyi değildir.
Dövme: Maliyet en yüksektir, işçilik ve kepçe dişlerinin kalitesi de en iyisidir.
Hassas döküm: Maliyet orta düzeydedir ancak hammadde gereksinimleri çok katıdır ve teknoloji seviyesi nispeten yüksektir. Bileşenler nedeniyle, bazı hassas döküm kepçe dişleri, aşınma direnci ve kalite açısından dövme döküm kepçesinin dişlerini bile geride bırakmaktadır. Şu anda, hassas döküm kepçe dişleri, piyasadaki kepçe dişleri için ana üretim sürecidir.
Bir yüzey ekskavatörünün kepçe dişleri, kullanım sırasındaki ciddi aşınma nedeniyle erken arızalandı. Bu kepçe dişleri grubu için, kepçe dişlerinin yüzeyinin arıza modları ve arıza nedenleri analiz edilmiş ve iyileştirme önlemleri önerilmiştir.
Katlama Hatası Davranışı
Arıza formu Kepçe dişleri, farklı çalışma koşulları altında farklı derecelerde aşınmaya ve darbeye maruz kalır, bu da farklı derecelerde ve farklı arıza biçimleriyle sonuçlanır. Kepçe dişleri, ekonomi ve kullanım açısından tatmin edici olmayan normal çalışma koşullarında sadece 3 gün (yaklaşık 36 saat) sonra arızalanacaktır. Arızalı parçaların makro fotoğraflarından, kepçe dişlerinin ön çalışma yüzeyinde belirgin oluk benzeri çizikler, uçta az miktarda plastik deformasyon olduğu ve çatlak olmadığı görülebilir. Ön çalışma yüzeyi (yerle temas eden yüzey) en incedir, yaklaşık 4 mm, arka çalışma yüzeyi yaklaşık 8 mm'dir.

Katlama Analizi Tartışması
1.Kuvvet analizi Kepçe dişi çalışma yüzeyi, kazılan nesne ile temas halindedir ve tam bir kazı işlemi sırasında farklı çalışma aşamalarında kuvvet farklıdır. Diş ucu malzemenin yüzeyine ilk temas ettiğinde, yüksek hız nedeniyle kepçe diş ucu kuvvetli bir şekilde etkilenir. Kepçe dişlerinin akma dayanımı düşük ise uçta plastik deformasyon meydana gelecektir. Kazı derinliği arttıkça kepçe dişlerine uygulanan kuvvet de değişecektir. Kepçe dişleri malzemeyi kestiğinde, kepçe dişleri ve malzeme birbirine göre hareket eder ve yüzeyde büyük bir pozitif ekstrüzyon kuvveti oluşturulur, böylece kepçe dişi çalışma yüzeyi ile malzeme arasında büyük bir sürtünme kuvveti oluşur.
Malzeme sert kaya bloğu, beton vb. ise sürtünme kuvveti büyük olacaktır. Bu işlemin tekrarlanan hareketinin bir sonucu olarak, kepçe dişlerinin çalışma yüzeyinde farklı derecelerde yüzey aşınması oluşur ve bu da derin bir oluk oluşturur. Kepçe dişlerinin bileşiminin iyi olup olmaması kepçe dişlerinin hizmet ömrünü etkiler. Tabii kepçe dişlerini seçmek daha dikkatli olur. Ben de kepçe dişlerini kullandım ve etkisi iyi! Ön çalışma yüzünün pozitif basıncı, arka çalışma yüzünün pozitif basıncından açıkça daha fazladır. , ön çalışma yüzeyi ciddi şekilde aşınmış ve pozitif basınç ve sürtünmenin, kepçe dişlerinin arızalanması için ana dış mekanik faktörler olduğu ve arıza sürecinde önemli bir rol oynadığı değerlendirilebilir.
2. Proses analizi Ön ve arka çalışma yüzeylerinden sırasıyla iki numune alın, sertlik testi için düz bir şekilde zımparalayın. Aynı numunenin sertliğinin büyük ölçüde değiştiği bulunmuştur ve ön yargı, malzemenin tek tip olmadığı yönündedir. Numuneler taşlanmış, cilalanmış ve aşındırılmış ve her numunede belirgin sınırlar olduğu ancak sınırların farklı olduğu tespit edilmiştir. Makro perspektiften bakıldığında, çevre açık gri ve orta kısım daha koyu, bu da parçanın büyük olasılıkla kakma bir döküm olduğunu gösteriyor. Yüzeyden, çevrelenen kısım da işlemeli bir blok olmalıdır. Sertlik testleri, HRS-150 dijital Rockwell sertlik test cihazı ve MHV-2000 dijital mikro sertlik test cihazında sınır çizgisinin her iki tarafında gerçekleştirildi ve farkın bariz olduğu bulundu.
Yukarıdaki analiz yoluyla, kepçe dişinin bir geçme yapısı olduğu onaylanmıştır. Kapalı kısım ek, çevreleyen kısım ise tabandır. İkisinin bileşenleri birbirine yakındır ve Cr, Mn ve Si gibi elementlerle alaşımlıdırlar. Ana alaşım bileşenleri (kütle oranı, yüzde) {{0}}.38C, 0.91Cr, 0.83Mn ve 0.92Si'dir. Metal malzemelerin mekanik özellikleri, malzemenin bileşimine ve ısıl işlem sürecine bağlıdır. Bileşim benzer ancak sertlik farklıdır, bu da kepçe dişlerinin dökümden sonra ısıl işlem görmeden kullanıma alındığını gösterir. Daha sonraki organizasyonel gözlemler de bunu doğrulamaktadır.
3. Mikroyapı analizi Metalografik gözlem, matrisin esas olarak siyah lapa lapa yapı olduğunu ve ek yapısının iki parçadan oluştuğunu gösterir: beyaz blok ve siyah ince parça ve kesit alanından uzakta daha fazla beyaz blok yapısı vardır. Ek mikrosertlik testi Beyaz blok yapısının ferrit olduğu ve siyah pul pul yapının troostit veya troostit ve perlitten oluşan karışık bir yapı olduğu kanıtlanmıştır. Ek parçada dökme ferrit oluşumu, kaynak ısısından etkilenen bölgedeki kısmi dönüşüm bölgesinin oluşumuna benzer. Döküm işlemi sırasında erimiş metalin ısısından etkilenen bu bölge, ferritin yeterince büyüdüğü ve mikro yapısının oda sıcaklığında kaldığı östenit ve ferritin iki fazlı bölgesindedir. Kepçe dişlerinin duvarı nispeten ince olduğundan ve ek parçanın hacmi büyük olduğundan, ek parçanın orta kısmının sıcaklığı düşüktür ve toplu ferrit oluşmaz.
4. Performans analizi MLD-10 aşınma test cihazındaki aşınma testi, matrisin ve ek parçanın küçük darbeli aşındırıcı aşınma testi koşulu altındaki aşınma direncinin, su verilmiş 45 çeliğinden daha iyi olduğunu göstermektedir. Aynı zamanda, matrisin ve ek parçanın aşınma direncinde farklılıklar vardır ve matris, ek parçadan daha aşınmaya dayanıklıdır (bkz. Tablo 2). Ana gövdenin ve ek parçanın iki tarafının bileşimi benzerdir ve kepçe dişindeki ek parçanın esas olarak soğuk demir rolünü oynadığı görülebilir. Mukavemetini ve aşınma direncini artırmak için döküm sırasında matris tanelerini inceltin. Uç, döküm ısısından etkilendiğinden ve kaynak ısısından etkilenen bölgeye benzer bir yapı ürettiğinden, aşınma direncini arttırmada rol oynamaz. Dökümden sonra matrisin ve ek parçanın yapısını iyileştirmek için uygun ısıl işlem yapılırsa, kepçe dişlerinin aşınma direnci ve hizmet ömrü önemli ölçüde iyileşir.



Soruşturma göndermek
