


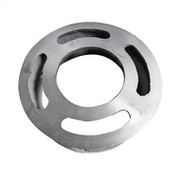
Kova Dişli Su Camı Yatırım Döküm
Dış soğutulmuş demir, transgranüler yapının oluşmasını önlemek için belirli bir kalınlıkta kalıp kumu ile kaplanmalıdır. Dış soğutulmuş demir kum kaplamanın kalınlığı genellikle yaklaşık 10 mm'dir.
Öğe | Kova dişi su bardağı hassas döküm |
Üretim süreci | Su bardağının kayıp mum döküm işlemi |
Kalıp malzemesi | düşük sıcaklık balmumu |
Kalıp | Su bardağı, kuvars kumu |
Proses özellikleri | Karmaşık şekillere sahip, dövülmesi, kaynaklanması ve kesilmesi zor olan döküm alaşımlar, işleme paylarını azaltır ve maliyetleri düşürür. |
Döküm tolerans aralığı | CT7 - CT9 |
Ürün ağırlık aralığı | 0.05kg-200kg |
Yüzey | RA12.5 |
Döküm malzemesi türü | Karbon çeliği, alaşımlı çelik, gri demir, sfero vb. |
Ortak malzemeler | ASTM, SAE, AISI, DIN, BS, JIS, NF, EN, AAS, ISO |
On yıldan fazla yağıştan sonra, Qinhuangdao Zhongwei Precision Machinery Co., Ltd. su camı kayıp mum hassas döküm, kayıp köpük hassas döküm, silika sol hassas döküm ve kabuk kum dökümünde zengin üretim tecrübesine sahiptir.
Ürün Açıklaması
Kova dişi su bardağı hassas dökümün temel durumu
1. Uygulama standartları: Şirket, ISO9001 ve TS 16949 sertifikasını kesinlikle uygulamaktadır.
2. Ürün malzeme standartları: ISO, GB, ASTM, SAE, ISO, EN, DIN, JIS, BS
3. Ana işlemler: kum döküm, silika sol hassas döküm, su camı hassas döküm, kabuk döküm, çapak alma, kumlama, işleme, ısıl işlem, sızıntı testi, yüzey işleme vb.
4. Mevcut malzemeler:
Yüksek manganlı çelik, yüksek kromlu çelik, yüksek nikelli çelik, karbonlu çelik, alaşımlı çelik, paslanmaz çelik, gri demir, dökme demir, dökme çelik, dökme alüminyum, dökme bakır vb. müşteri gereksinimlerine göre özelleştirilebilir.
Üretim süreci
Örnek olarak ZGMn13CrMo yüksek manganlı çelik kepçe dişi döküm işlemini alın:
1 şekil:
1.1 Yüzeye iki kez su bardağı kumu ve fırça magnezya tozu boyası kullanın.
1.2 Transgranüler yapının oluşmasını önlemek için dış soğutulmuş demir belirli bir kalınlıkta kalıp kumu ile kaplanmalıdır. Dış soğutulmuş demir kum kaplamanın kalınlığı genellikle yaklaşık 10 mm'dir.
1.3 Isı yalıtım yükselticisini benimseyin,
2 Eritme:
2.1 Gerekli kimyasal bileşim: (yüzde)
eleman | C | Si | Mn | cr | ay | S | P |
İçerik | 0.8-1.05 | 0.30-1.00 | 12.0-14.0 | 0.30-0.75 | 0.80-1.20 | 0.040'tan küçük veya buna eşit | 0.070'den küçük veya buna eşit |
2.2 Kontrollü kimyasal bileşim: ( yüzde )
eleman | C | Si | Mn | cr | ay | S | P |
İçerik | 0.8-1.05 | 0.40-0.60 | 12.0-14.0 | 0.30-0.75 | 0.80-1.20 | 0.040'tan küçük veya buna eşit | 0.070'den küçük veya buna eşit |
C:{{0}}.8-1.05 Gün:0.40-0.6 Mn:12.0-14.{ {12}} Cr0.{{10}}.75 Mo0.80-1.20: 0.040 P'den küçük veya buna eşit; 0.070 RE:0.3'ten küçük veya buna eşit
2.3 Yüksek manganlı çeliğin kılavuz çekme sıcaklığı 1500-1520 dereceye ulaştığında, yani erimiş çeliğin yüzeyinde kahverengimsi sarı bir duman oluştuğunda, bu, kılavuz çekme sıcaklığına ulaşıldığı anlamına gelir ve derhal kılavuz çekilmelidir. .
2.4 Uygun miktarda nadir toprak elementlerinin eklenmesi tane büyümesini önleyebilir. Nadir toprak elementlerini dökmeden önce dökme torbasına ekleyin ve eklenen miktar
0.01 yüzde /t hesaplaması, alüminyum blok eklemek gerekli değildir. Dökme potasında bir sonraki potadan önce artık erimiş çelik olmamalıdır.
2.5 İade edilen malzemenin ilave miktarı yüzde 25'i -40 geçmemelidir.
2.6 Alaşımlama sırası: ferromolibden - ferrokrom - ferromangan - ferrosilisyum - nadir toprak ferrosilikon
3 dökme:
3.1 Yüksek sıcaklıkta döküm, kaba tanelere ve sütunlu kristallere neden olur. Dökme sıcaklığı çok yüksekse,
Şimdi giyin. İri taneler ve sütunlu taneler, yüksek manganlı çeliğin aşınma direncini azaltacaktır.
Örgü arıtma. Dökme sıcaklığı genellikle 1420-1440 derecede kontrol edilir.
3.2 Kapıdan yükselticiye döküldükten ve yüksekliğinin 1 / 3'üne yükseldikten sonra, yükselticiden dolana kadar ve ikincisini döktükten sonra
Şekillendirmeden sonra, eski tip yükselticiyi dökün.
3.2 Yükselticiyi sıcak erimiş çelikle dökün.
3.3 Dökme hızı: 20-30S
4 Temizleme:
4.1 Kum temizleme ve kaldırmada, mümkün olduğunca az çarpışma, çekiçleme ve yüksek irtifa iniş kesinlikle yasaktır ve dökümlerin stres ve soğuma nedeniyle kırılmasını önlemek için sulama kesinlikle yasaktır.
4.2 Paket açma süresini kesinlikle kontrol edin ve ambalaj açıldıktan sonra dökümler salonda bırakılmayacaktır. Paketleme süresi 16 saatten sonradır.
4.3 Dökme yükselticinin ısıl işleminden önce gazla kesme yasaktır.
4.4 Dökümler fırında ısıl işleme tabi tutulmadan önce, esas olarak dikişleri ve yapışkan kumu temizleyin.
5 Isıl işlem:
5.1 Döküm sıcak tutulduktan sonra suya verildiği andan itibaren 1 dakikayı geçmemeli ve dökümün sıcaklığı suya girerken 1000 dereceden düşük olmamalıdır.
5.2 Dökümün su sıcaklığı 30 dereceden düşük veya buna eşittir ve tüm su verme sürecindeki su sıcaklığı 50 dereceyi geçmemelidir.
5.3 Su verme dökümleri suda devridaim ettirilmeli ve 15-20dak.

Döküm Sonrası İşlem
1. Isıl işlem: tavlama, karbonizasyon, tavlama, su verme, normalleştirme, yüzey tavlama
2. İşleme ekipmanı: CNC, WEDM, torna tezgahı, freze makinesi, delme makinesi, öğütücü vb.;
3. Yüzey işleme: toz püskürtme, krom kaplama, boyama, kumlama, nikel kaplama, galvanizleme, karartma, parlatma, mavileştirme vb.
Kalıp ve Muayene Fikstürleri
1. Kalıp hizmet ömrü: genellikle yarı kalıcıdır. (kayıp köpük hariç)
2. Kalıp teslim süresi: 10-25 gün, (ürün yapısına ve ürün boyutuna göre).
3. Takım ve kalıp bakımı: Zhongwei, hassas parçalardan sorumludur.
Kalite kontrol
1. Kalite kontrol: kusurlu oran yüzde 0,1'den azdır.
2. Numuneler ve deneme çalışması, üretim sırasında ve sevkıyattan önce, ISDO standartlarına veya müşteri gereksinimlerine göre seri üretim için numune denetimine tabi tutulacaktır.
3. Test ekipmanı: kusur tespiti, spektrum analizörü, altın görüntü analizörü, üç koordinatlı ölçüm makinesi, sertlik test ekipmanı, çekme test makinesi;
4. Satış sonrası hizmet sağlayın.
5. Kalite geri izlenebilir.




Soruşturma göndermek
