


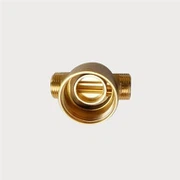
Debriyaj Kilidi Toz Metalurjisi Preslenmiş Parçalar
Özel malzemeler işlenebilir. Ateşe dayanıklı metaller ve bileşikler, sahte alaşımlar ve gözenekli malzemeler toz metalurjisi ile işlenebilir.
ürün tanıtımı
|
Debriyaj kilidi toz metalürji preslenmiş parçalar |
||||||||
|
Öğe |
Malzeme |
Üretim süreci |
Sinterleme Sıcaklığı |
Kalıba dökmek |
Gelenek |
|||
|
Debriyaj kilidi toz metalürjisi |
Bakır alaşımı |
Toz metalürjisi presleme |
850 derece |
özelleştirilebilir |
Evet |
|||
|
Kimyasal bileşim |
Si:{0.40-0.8 Fe::0.7 Cu:0.15-0.40 Mn:0.15 Mg:0.8-1.2 Cr:0.04-0.35 Zn:0.25 Ti:0.15 Al: Denge Diğerleri: Bireysel: {{0}},05 Toplam: 0,15 |
|||||||
|
Mevcut Malzemeler |
Düşük karbonlu paslanmaz çelik, titanyum alaşımı (Ti, TC4), bakır alaşımı, tungsten alaşımı, sert alaşım, yüksek sıcaklık alaşımı (718, 713) |
|||||||
|
Pürüzsüzlük |
Boyutsal doğruluk |
ürün yoğunluğu |
Görünüm tedavisi |
uygun ağırlık |
||||
|
Pürüzlülük 1-5μm |
(±{0}},1 yüzde -±0,5 yüzde) |
7.3-7.6g/CM³ |
Müşteri gereksinimlerine göre |
0.03g-400g) |
||||
Toz metalurjisinin avantajları
1. Özel malzemeler işlenebilir. Ateşe dayanıklı metaller ve bileşikler, sahte alaşımlar ve gözenekli malzemeler toz metalurjisi ile işlenebilir.
2. Hammaddeleri koruyun ve üretim maliyetlerini azaltın; toz metalürjisi nihai boyuttaki kütükler halinde preslenebildiğinden, daha fazla işleme gerek yoktur. Bu yöntemle üretilen metal kaybı sadece yüzde 1 iken, sıradan işleme yöntemleriyle üretilen metal kaybı yüzde 80'dir.
3. Yüksek saflıkta malzemelerin imalatı; toz metalürjisi sürecinde malzeme erimez, diğer maddelerin safsızlıkları ile karışmaz, vakumda ve indirgeyici atmosferde sinterlenir ve oksitlenmekten veya malzemeyi kirletmekten korkmaz. Bu nedenle, ürün saflığı daha yüksektir.
4. Malzemelerin doğru dağılımı; toz metalurjisi yöntemi, harmanlama işleminde hammaddelerin doğruluğunu ve tekdüzeliğini sağlayabilir.
5. Üretim maliyetlerini düşüren büyük ölçekli üretim. Toz, dişliler ve benzeri gibi tek biçimli çeşitli ürünleri işlemek için uygundur. Debriyaj kilitli toz metalürji preslenmiş parçaların işleme maliyeti yüksektir ve bu da üretim maliyetini büyük ölçüde azaltabilir.
Toz metalürjisinin dezavantajları
1. Toz metalürji ürünlerinin mukavemeti ve tokluğu zayıftır; toz sıkıştırıldıktan sonra, iç gözenekler tamamen ortadan kaldırılamaz, bu nedenle toz metalürjisi ürünlerinin mukavemeti ve tokluğu, döküm ve dövme kadar yüksek değildir.
2. Toz metalürjisi büyük ürünler üretemez. Metal tozunun akışkanlığı erimiş metalinki kadar iyi olmadığından, şekil ve boyut konusunda belirli kısıtlamalar vardır ve ağırlık 10 kg'ı geçmez.
3. Kalıp imalat maliyeti yüksektir ve sadece seri üretim için kullanılabilir.
Toz metalürjisi uygulaması
1. Otomotiv alanı
Toz metalürjisi, otomotiv alanında dişliler, motor rotorları, bagaj kapakları, silecekler vb. için yedek parçalar işler.
2. Dijital elektronik ev aletleri alanı
Akıllı telefonlar, dizüstü bilgisayarlar, akıllı giyilebilir cihazlar ve ev aletleri gibi yedek parçalar için toz metalürjisi proses uygulaması.
3. Donanım araçları alanı
Kilitler, sürgüler, elektrikli aletler ve donanım aracı parçalarının tümü, toz metalürjisi kalıplama teknolojisini kullanır.
4. İletişim alanı
Şanzımanlar, antenler ve baz istasyonu iletişimine yönelik diğer yedek parçaların tümü toz metalürjisi teknolojisini kullanır.
5. Tıbbi cihaz alanı
Tıbbi cihazların yedek parça gereksinimleri nispeten yüksektir. Toz metalurji ağı yakın şekillendirme teknolojisi, daha yüksek hassasiyet ve daha temiz ve hijyenik ürünlerle tıbbi cihaz parçalarının uygulanması için çok uygundur.
Metal Enjeksiyon Kalıplama İşlemi

Algılama Sistemleri




Soruşturma göndermek
