


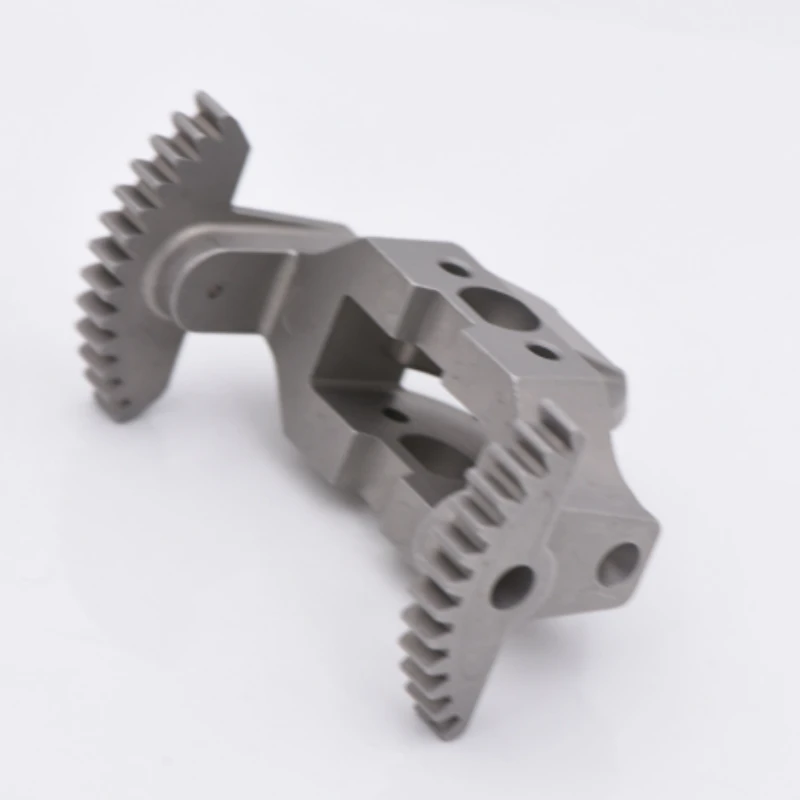


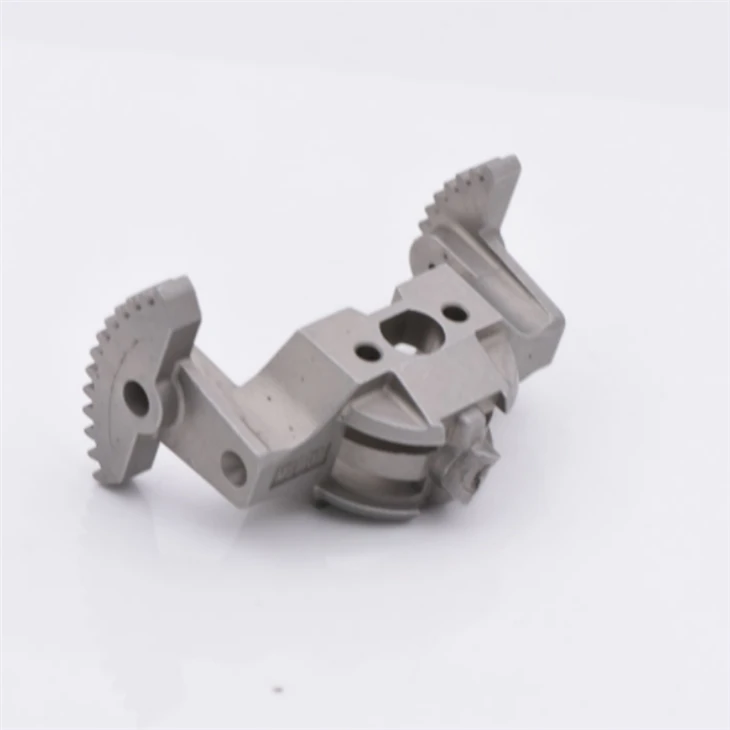
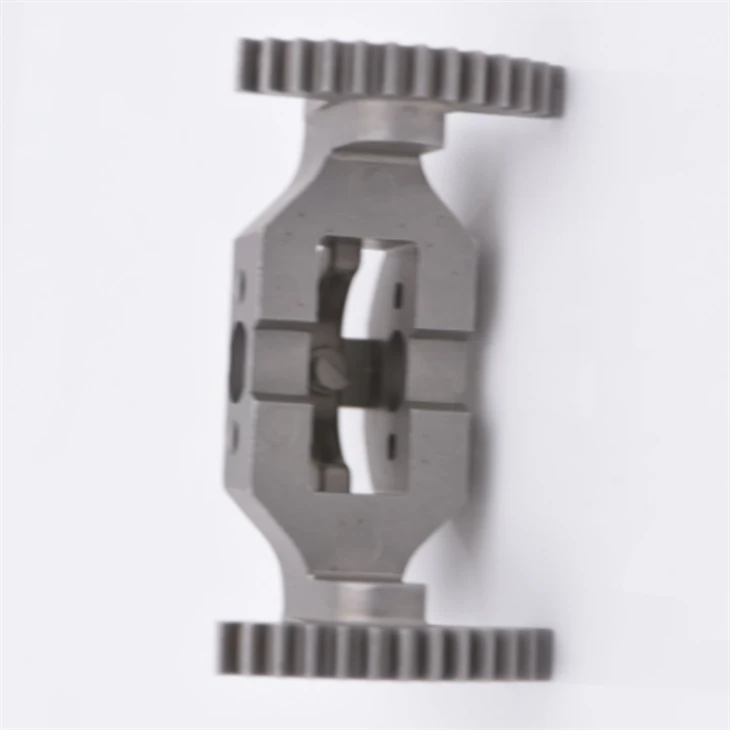
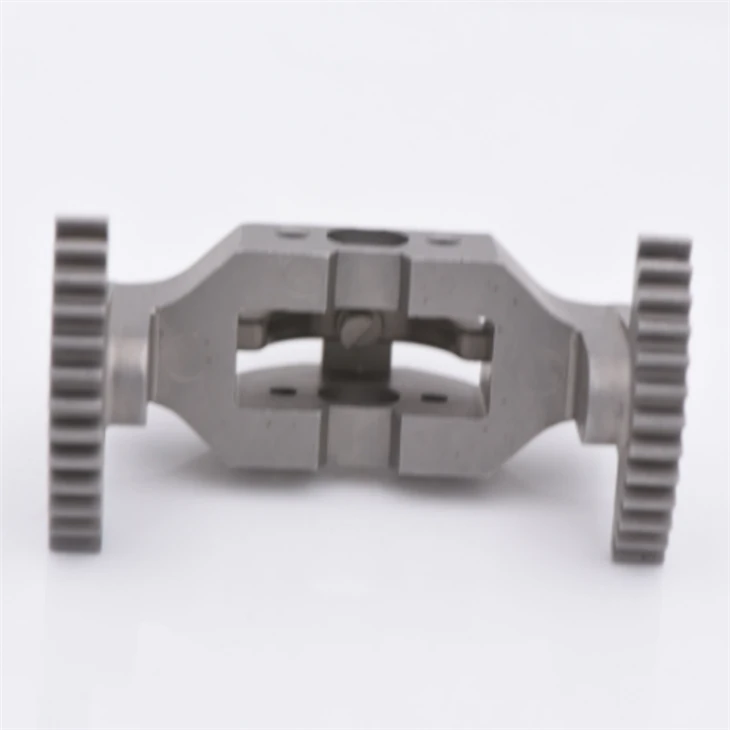
Şanzıman Dişlileri İçin Titanyum Alaşımının Kayıp Balmumu Dökümü
Otomobiller gibi mekanik ekipmanların aktarım sisteminin önemli bir bileşeni olan aktarım dişlilerinin performansı, tüm ekipmanın operasyonel verimliliğini ve güvenilirliğini doğrudan etkiler. Geleneksel dişli üretim prosesinin bazı yönlerden belirli sınırlamaları vardır ve titanyum alaşımı, yüksek mukavemet, düşük yoğunluk ve iyi korozyon direnci gibi mükemmel özelliklerinden dolayı transmisyon dişlilerinin imalatı için ideal bir malzeme haline gelmiştir.
Otomobiller gibi mekanik ekipmanların aktarım sisteminin önemli bir bileşeni olan aktarım dişlilerinin performansı, tüm ekipmanın operasyonel verimliliğini ve güvenilirliğini doğrudan etkiler. Geleneksel dişli üretim prosesinin bazı yönlerden belirli sınırlamaları vardır ve titanyum alaşımı, yüksek mukavemet, düşük yoğunluk ve iyi korozyon direnci gibi mükemmel özelliklerinden dolayı transmisyon dişlilerinin imalatı için ideal bir malzeme haline gelmiştir. Hassas bir döküm işlemi olarak, kayıp balmumu dökümü, titanyum alaşımlı transmisyon dişlilerinin karmaşık şekil ve-yüksek hassasiyetli üretim gereksinimlerini karşılayabilir ve dişli kalitesinin ve üretim verimliliğinin iyileştirilmesinde önemli avantajlara sahiptir.
Şanzıman dişlilerinde titanyum alaşımı kullanmanın avantajları
Yüksek mukavemetli ve hafif
Titanyum alaşımının mukavemet/ağırlık oranı yüksektir ve geleneksel çelik dişlilerle karşılaştırıldığında, titanyum alaşımlı dişlilerin ağırlığı aynı mukavemeti sağlarken önemli ölçüde azaltılabilir. Bu, şanzımanın toplam ağırlığının azaltılmasına yardımcı olarak aracın yakıt ekonomisini ve hızlanma performansını artırır. Örneğin yarış gibi yüksek hafiflik gerektiren uygulamalarda titanyum alaşımlı dişliler aracın güç performansını önemli ölçüde artırabilir.
Korozyon direnci
Şanzımanın içindeki çalışma ortamı, çeşitli yağlayıcıların ve kimyasalların mevcut olması nedeniyle oldukça karmaşıktır. Titanyum alaşımı, bu ortamların aşınmasına direnebilen, dişlilerin servis ömrünü uzatabilen ve korozyondan kaynaklanan arıza ve bakım maliyetlerini azaltabilen iyi bir korozyon direncine sahiptir. Özellikle nem, yüksek sıcaklık gibi zorlu çalışma koşullarında veya kimyasal korozyonun olduğu ortamlarda titanyum alaşımlı dişlilerin avantajları daha belirgindir.
İyi yorulma performansı
Şanzıman dişlilerinin çalışma sırasında sık sık değişen yüklere dayanması gerekir, dolayısıyla malzemelerin yüksek yorulma performansına ihtiyacı vardır. Titanyum alaşımı iyi bir yorulma mukavemetine ve çatlak yayılma direncine sahiptir; bu, uzun süreli kullanım sırasında istikrarlı performansı koruyabilen-, yorulma hatası riskini azaltabilir ve iletimlerin güvenilirliğini ve emniyetini artırabilir.
Balmumu kaybı döküm işleminin prensibi
Hassas döküm olarak da bilinen kayıp balmumu dökümü, hassas bir dişli modeli oluşturmak için ilk önce eriyebilir bir malzemenin (balmumu gibi) kullanılması ve ardından tam bir kabuk oluşturmak için modelin yüzeyinin çok sayıda refrakter malzeme katmanıyla kaplanması temel prensibine dayanır. Kabuk kuruyup sertleştikten sonra, balmumu kalıbını eritmek ve dışarı akmak için ısıtılır, böylece kabuğun içinde dişli ile aynı şekle sahip bir boşluk oluşturulur. Son olarak, erimiş titanyum alaşımı sıvısını kalıp kabuğunun boşluğuna dökün ve soğuyup katılaştıktan sonra istenen transmisyon dişlisini elde etmek için kalıp kabuğunu çıkarın.
Şanzıman dişlileri için titanyum alaşımının balmumu kaybıyla dökümünün proses akışı
1 Kalıp Tasarımı ve İmalatı
Şanzıman dişlilerinin tasarım çizimlerine dayanarak, kalıbın 3D modelini oluşturmak için bilgisayar-destekli tasarım (CAD) yazılımını kullanın ve ardından CNC işleme gibi yöntemlerle yüksek-hassas kalıplar üretin. Balmumu kalıbının kalitesini ve üretim verimliliğini sağlamak için kalıbın tasarımında dişlilerin şekli, boyutsal doğruluğu ve kalıptan çıkarma gereksinimleri tam olarak dikkate alınmalıdır.
2 Balmumu enjeksiyonu
Önceden ısıtılmış ve işlenmiş balmumunu kalıba enjekte edin ve kalıp boşluğunu belirli basınç ve sıcaklık koşulları altında balmumu ile doldurun. Enjeksiyon işlemi sırasında, mum kalıbının boyutsal doğruluğunu ve yüzey kalitesini sağlamak için enjeksiyon hızı, basınç ve sıcaklık gibi parametrelerin sıkı bir şekilde kontrol edilmesi gerekir. Enjeksiyon tamamlandıktan sonra kalıptan çıkarmadan önce balmumu kalıbının soğumasını ve katılaşmasını bekleyin.
3 Balmumu deseninin kesilmesi ve kombinasyonu
Çıkarılan balmumu kalıbını inceleyin ve kesin, fazla çapakları ve çapakları giderin ve balmumu kalıbının boyutunun ve şeklinin gereksinimleri karşıladığından emin olun. Daha sonra birden fazla mum kalıbı bir modül halinde birleştirilir ve mum kalıpları kaynak veya yapıştırma yoluyla yolluk çubuğuna sabitlenerek tam bir dökme sistemi oluşturulur.
1 Kaplama yüzey katmanı
Balmumu kalıbının yüzeyini bir kaplama tabakasıyla eşit şekilde kaplamak için, birleştirilmiş balmumu kalıbını özel olarak yapılmış refrakter bir kaplamaya batırın. Yüzey kaplamasında genellikle kabuğun yüzey kalitesini ve boyutsal doğruluğunu sağlamak için zirkon tozu gibi daha ince parçacık boyutuna ve daha yüksek yangın direncine sahip malzemeler kullanılır. Kaplamadan sonra, kum parçacıklarını kaplama katmanına sıkıca yapıştırmak için mum kalıbının yüzeyine bir kat refrakter kum serpin.
2 Çok katmanlı kaplama ve kurutma
Yüzey tabakası kuruduktan sonra kabuğun kalınlığını kademeli olarak artırmak için kaplama ve zımparalama işlemlerini tekrarlayın. Genellikle birden fazla katmanın kaplanması gerekir ve kabuğun sağlamlığını ve nefes alabilirliğini sağlamak için her katman kaplamadan sonra iyice kurutulmalıdır. Kurutma işlemi doğal kurutma veya sıcak havayla kurutma yoluyla gerçekleştirilebilir ve kurutma süresi ve sıcaklığı, kaplamanın türüne ve çevre koşullarına göre makul şekilde kontrol edilmelidir.
3 Mum alma ve Kavurma
Kaplanmış kabuğu mum alma ekipmanına koyun, balmumu kalıbını eritecek kadar ısıtın ve kabuktan dışarı akmasını sağlayın. Mum alma işlemi, mum kalıbının çok hızlı genleşip kabuğun kırılmasına neden olmasını önlemek için ısıtma hızını ve sıcaklığı iyi kontrol etmelidir. Mum alma işlemi tamamlandıktan sonra, kabuktaki kalan balmumu ve nemi çıkarmak için kabuk, yüksek-sıcaklıkta kavurma için bir kavurma fırınına yerleştirilir, böylece gücü ve yangına dayanıklılığı artar. Kavurma sıcaklığı ve süresi, kabuğun malzemesine ve kalınlığına göre ayarlanmalıdır.
1 Titanyum alaşımının erimesi
Uygun titanyum alaşımlı hammaddeleri seçin ve alaşım bileşimi gereksinimlerine göre karıştırın. Malzemeleri bir vakum indüksiyonlu eritme fırınına ekleyin ve bunları vakum veya inert gaz koruması altında eritin. Eritme işlemi sırasında, titanyum alaşımlı sıvının bileşiminin tekdüzeliğini ve saflığını sağlamak için erime sıcaklığı, süre ve karıştırma hızı gibi parametrelerin sıkı bir şekilde kontrol edilmesi gerekir.
2 Dökme
Erimiş titanyum alaşımlı sıvıyı uygun bir sıcaklıkta önceden ısıtılmış kabuğa dökün. Yetersiz döküm ve gözeneklilik gibi kusurları önlemek için döküm işleminde döküm hızı ve miktarı kontrol edilmelidir. Aynı zamanda titanyum alaşımlı sıvının dökme işlemi sırasında hava ile temas ettiğinde oksidasyonunu önlemek için uygun önlemler alınmalıdır.
1 Kabuk temizleme ve kesme
Titanyum alaşımlı dişli soğuyup katılaştıktan sonra muhafazayı çıkarın. Kabuğu kırmak ve çıkarmak için mekanik titreşim, kumlama ve diğer yöntemler kullanılabilir. Daha sonra dişliyi yolluk çubuğundan kesmek için kesme ekipmanı kullanın.
2 Isıl işlem
Mikro yapılarını ve performanslarını iyileştirmek için kesilen dişlilere ısıl işlem uygulayın. Yaygın ısıl işlem süreçleri arasında tavlama, su verme, temperleme vb. yer alır. Isıl işlem süreci, dişlilerin sertlik, güç ve tokluk gibi gerekli performans göstergelerine ulaşmasını sağlamak için ısıtma hızı, yalıtım süresi ve soğutma hızı gibi parametreleri sıkı bir şekilde kontrol etmelidir.
3 Mekanik İşleme ve Yüzey İşlem
Dişlinin tasarım gereksinimlerine göre, hassas boyut doğruluğu ve yüzey pürüzlülüğü elde etmek için ısıl işlem görmüş dişli üzerinde taşlama, frezeleme vb. mekanik işlemler gerçekleştirilir-. Daha sonra dişlinin aşınma direncini ve korozyon direncini arttırmak için dişlinin yüzeyi nitrürleme, sert krom kaplama vb. gibi işlemlere tabi tutulur.
Transmisyon Dişlisi Titanyum Alaşımının Mum Kaybı Dökümünün Kalite Kontrolü
Hammadde kalite kontrolü
Tasarım gereksinimlerini karşıladıklarından emin olmak için titanyum alaşımlı hammaddelerin kimyasal bileşimini ve saflığını sıkı bir şekilde kontrol edin. Stabil ve güvenilir performanslarını sağlamak için mum ve refrakter malzemeler gibi yardımcı malzemeler üzerinde de kalite denetimi yapılmalıdır.
Proses parametre kontrolü
Tüm döküm prosesi boyunca, her proses adımının parametrelerinin sıkı bir şekilde izlenmesi ve ayarlanması gerekmektedir. Örneğin mum kalıp üretimi sırasındaki enjeksiyon sıcaklığı, basınç ve süre, kabuk üretimi sırasındaki kaplama oranı, kuruma süresi ve pişirme sıcaklığı, titanyum alaşımının eritme ve dökme işlemleri sırasındaki sıcaklık ve hız. Bu parametrelerin hassas bir şekilde kontrol edilmesiyle döküm hatalarının oluşumu azaltılabilir ve dişlilerin kalitesi ve kalifikasyon oranı iyileştirilebilir.
Kalite Kontrolü
Döküm dişlilerin kalitesini denetlemek için birden fazla test yöntemi kullanılır. Boyut ölçümü, metalografik analiz, sertlik testi,-tahribatsız muayene vb. dahil. Bu test yöntemleri sayesinde, dişlilerdeki kusurlar ve kalite sorunları zamanında tespit edilebilir ve bunların üstesinden gelmek için ilgili önlemler alınabilir, böylece dişlilerin kalitesinin standart gereksinimleri karşılaması sağlanır.
Çözüm
Şanzıman dişlileri için titanyum alaşımının kayıp balmumu dökümü, titanyum alaşımının mükemmel özelliklerini kayıp balmumu dökümünün yüksek-hassaslık özellikleriyle birleştiren, yüksek-kaliteli ve yüksek-performanslı şanzıman dişlilerinin üretimini mümkün kılan gelişmiş bir üretim sürecidir. Proses akışını makul bir şekilde tasarlayarak, kaliteyi sıkı bir şekilde kontrol ederek ve proses parametrelerini sürekli olarak optimize ederek, otomobil gibi endüstrilerde transmisyon dişlilerine yönelik artan talebi karşılayarak dişlilerin üretim verimliliği ve kalitesi geliştirilebilir. Malzeme bilimi ve döküm teknolojisinin sürekli gelişmesiyle birlikte, transmisyon dişlileri için titanyum alaşımının balmumu kaybıyla döküm prosesinin gelecekte geniş çapta uygulanması ve daha da geliştirilmesi bekleniyor.


Soruşturma göndermek
